


Muovisuihkutusosien suunnittelusäännöt
Jätä viesti
Muovisuihkutusosien suunnittelusäännöt
Syvämuotti on hyvä muovimuotin suunnittelussa, kokemuksemme vuoksi haluamme myös jakaa joitain mielipiteitä muovisuihkutusosan suunnittelusäännöistä.
Suurin seinämän paksuus
Pienennä osan enimmäisseinän paksuutta lyhentääksesi sykliaikaa (injektioaika ja erityisesti jäähdytysaika) ja pienentääksesi osan tilavuutta
VÄÄRÄ 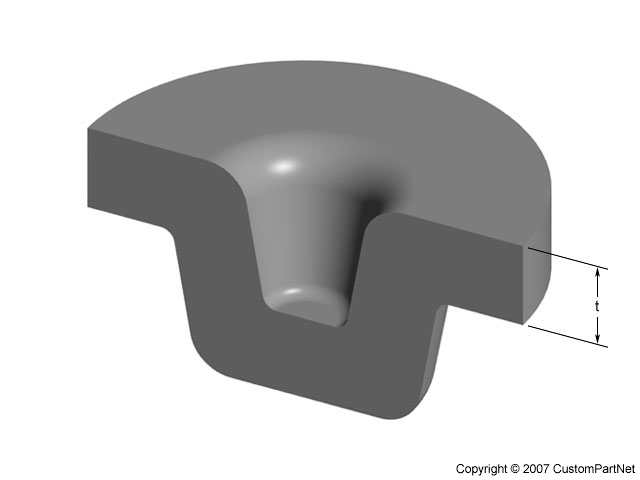 Osa paksut seinät | OIKEA 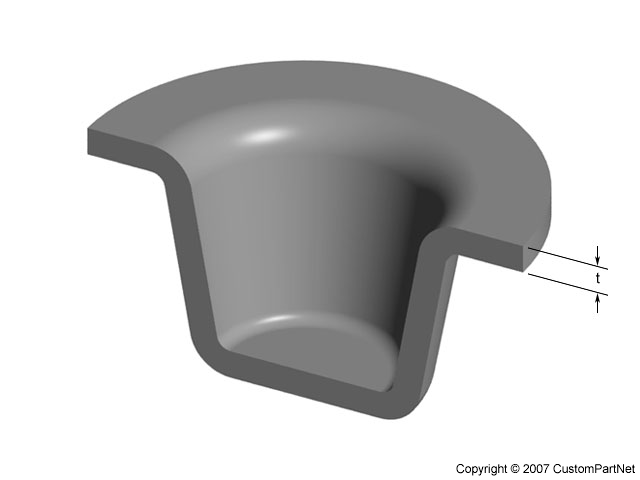 Osa on suunniteltu ohuilla seinillä |
Yhtenäinen seinämänpaksuus varmistaa tasaisen jäähdytyksen ja vähentää vikoja
VÄÄRÄ 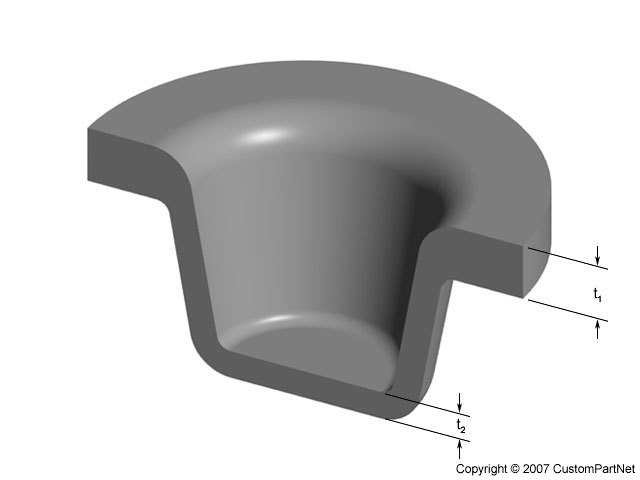 Epätasainen seinämän paksuus (t1 ≠ t2) | OIKEA 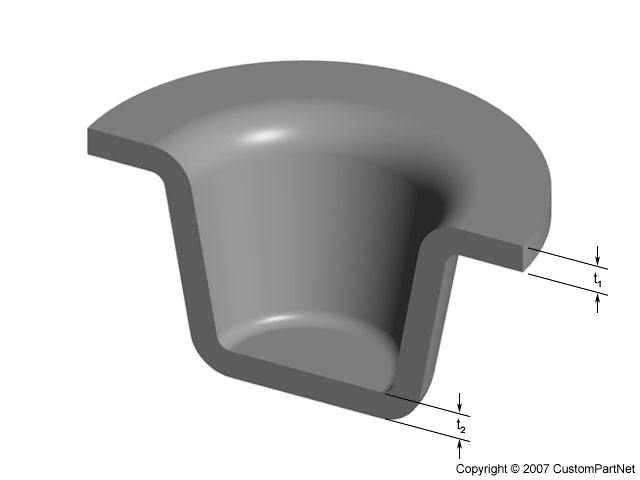 Yhtenäinen seinämän paksuus (t1 = t2) |
kulmat
Pyöreät kulmat rasituspitoisuuksien ja murtuman vähentämiseksi
Sisäsäteen tulee olla vähintään seinien paksuus
VÄÄRÄ 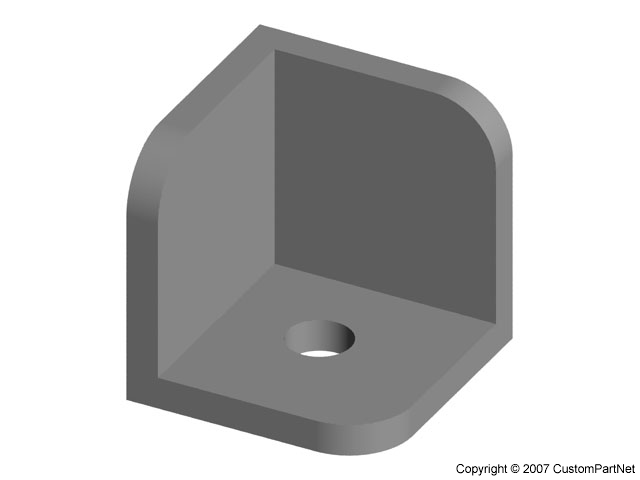 Terävä kulma | OIKEA 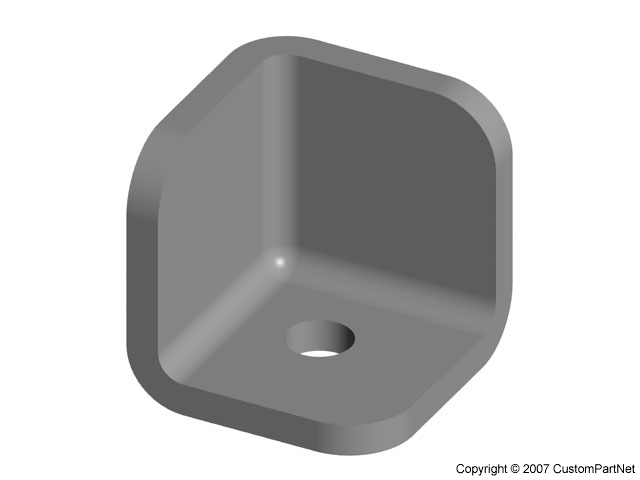 Pyöristetty kulma |
Laatia
Levitä vetokulma 1 ° - 2 ° kaikkiin seiniin jako-suunnan suuntaisesti osan poistamiseksi helpommaksi muotista.
VÄÄRÄ 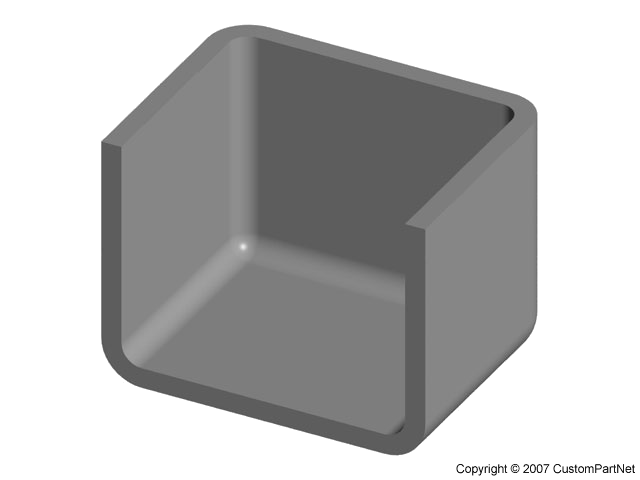 Ei syväyskulmaa | OIKEA 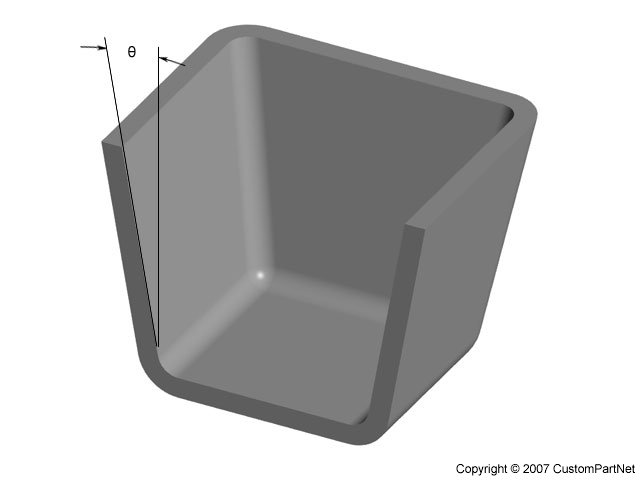 Syväyskulma (q) |
kylkiluut
Lisää kylkiluita rakenteelliseksi tueksi sen sijaan, että suurentaisit seinämän paksuutta
VÄÄRÄ 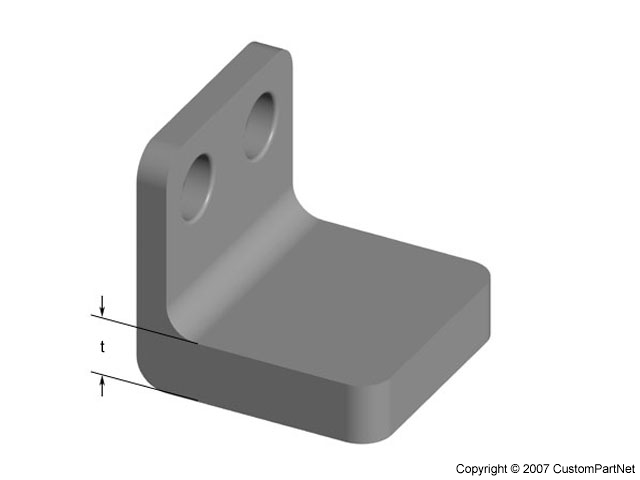 Paksu seinämä, paksuus t | OIKEA 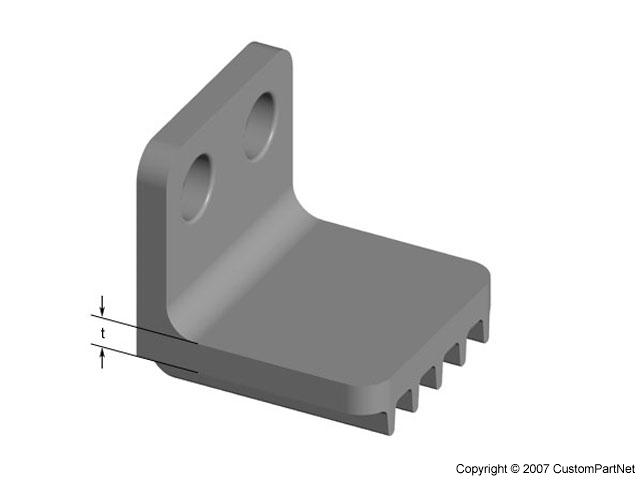 Ohut seinämä, paksuus t, kylkiluiden kanssa |
Suuntaa kylkiluut kohtisuoraan akseliin nähden, joiden ympäri taivutus voi tapahtua
VÄÄRÄ 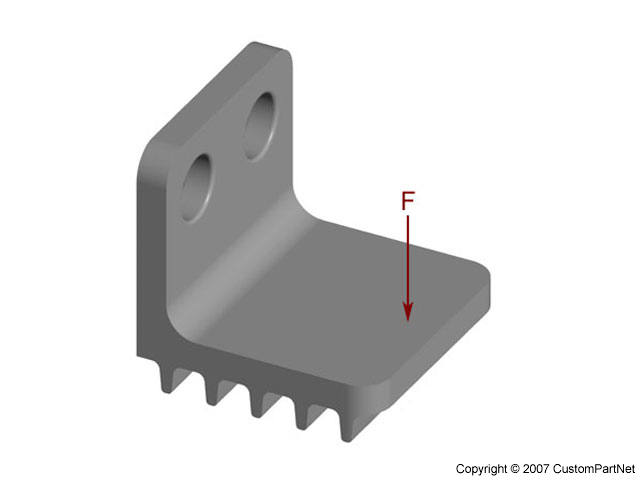 Väärä kylkisuunta kuormituksen F aikana | OIKEA 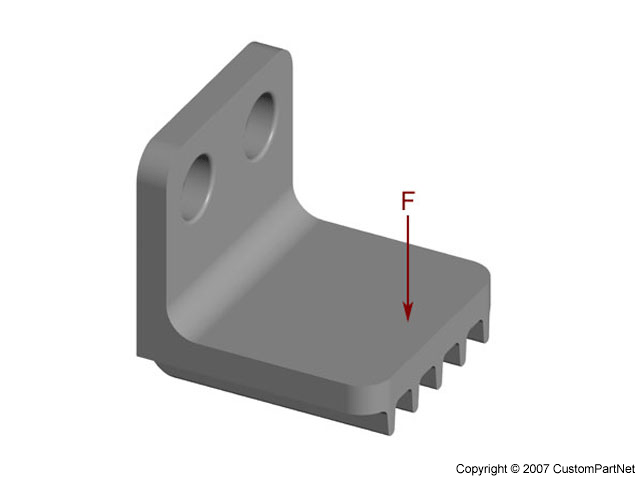 Oikea kylkien suunta kuorman F alla |
Kylkiluiden paksuuden tulee olla 50-60% seinämistä, joihin ne on kiinnitetty
Kylkiluiden korkeuden tulee olla alle kolme kertaa seinämän paksuus
Pyöristä kulmat kiinnityskohdassa
Levitä vähintään 0,25 ° syväyskulma
VÄÄRÄ 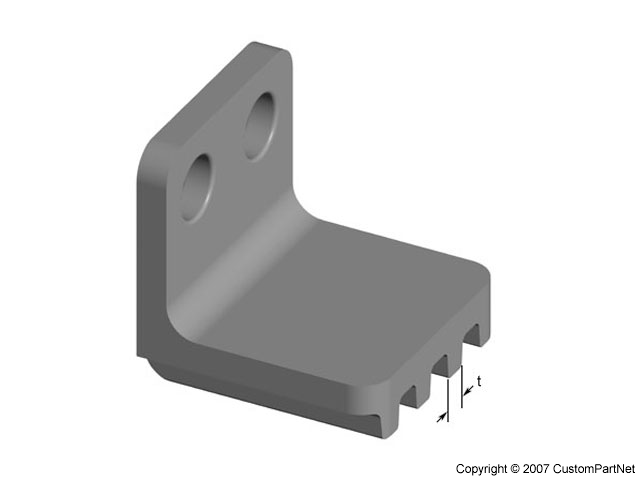 Paksu kylkiluu, paksuus t | OIKEA 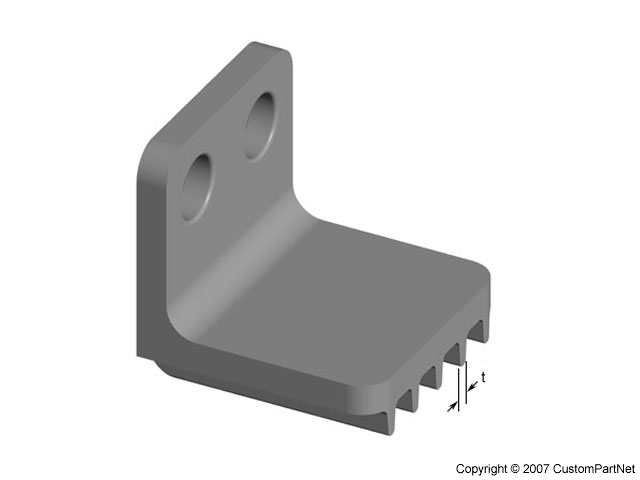 Ohut kylkiluu paksuus t |
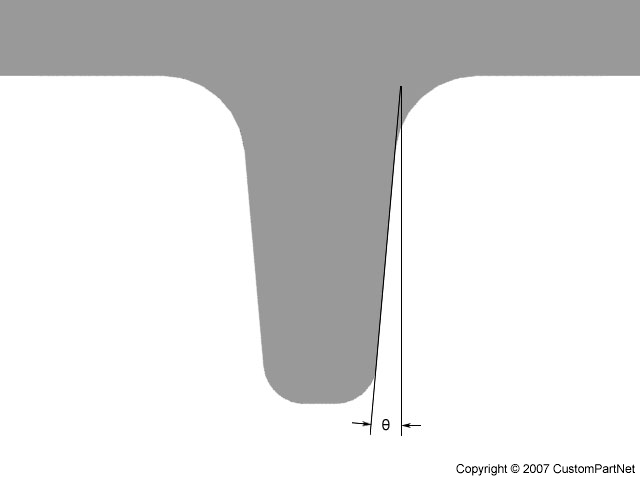 Lähikuva kylkiluita |
Bosses
Johtimien seinämän paksuuden tulee olla enintään 60% pääseinämän paksuudesta
Säteen juurella tulisi olla vähintään 25% pääseinämän paksuudesta
Sitä tulisi tukea vierekkäisiin seiniin liitettävillä kylkillä tai pohjan holkeilla.
VÄÄRÄ 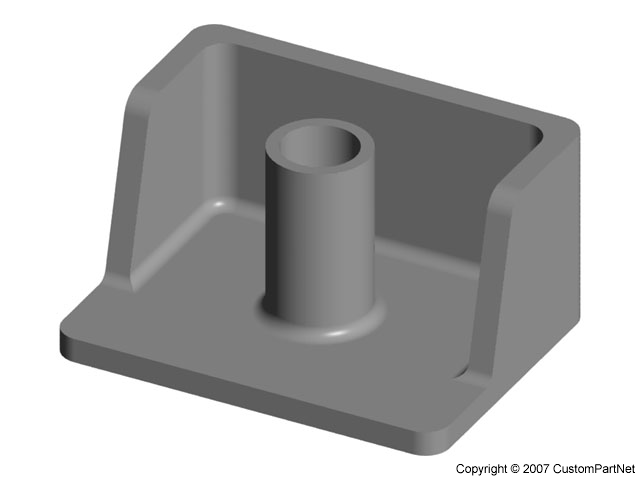 Eristetty pomo | OIKEA 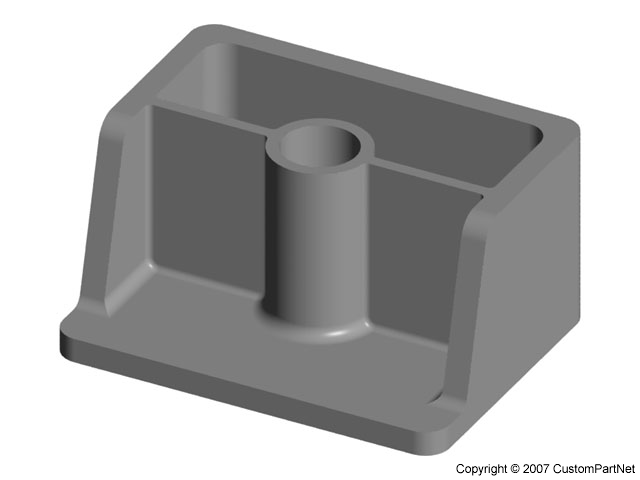 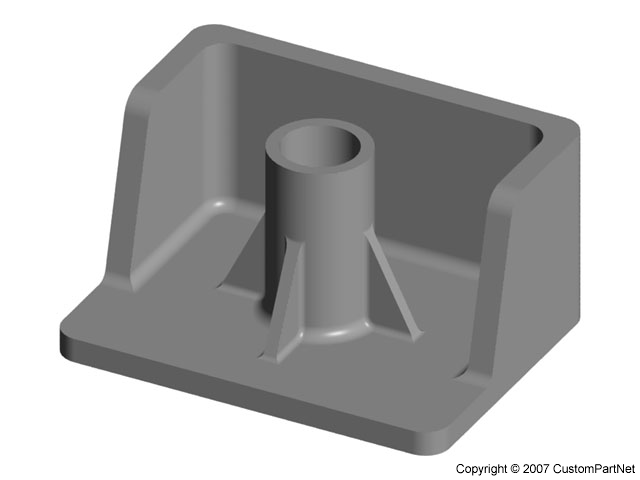 Eristetty pomo kylkiluilla (vasen) tai holkit (oikealla) |
Jos pomo on sijoitettava lähellä kulmaa, se tulisi eristää kylkiluiden avulla.
VÄÄRÄ 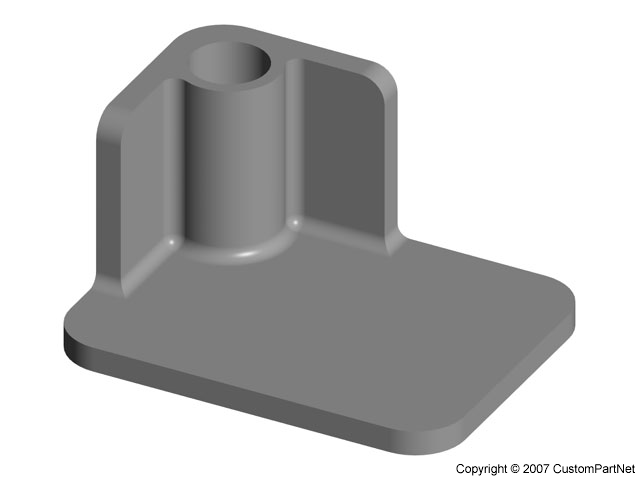 Pomo nurkassa | OIKEA 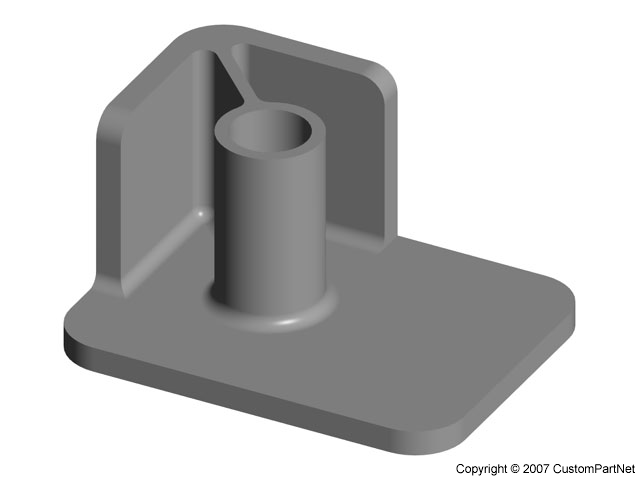 Joustinpomo nurkassa |
alileikkauksia
Minimoi ulkoisten alavirtausten lukumäärä
Ulkoiset leikkaukset vaativat sivusydämet, jotka lisäävät työstökustannuksia
Joitakin yksinkertaisia ulkoisia alaleikkeitä voidaan muovata siirtämällä erotuslinja
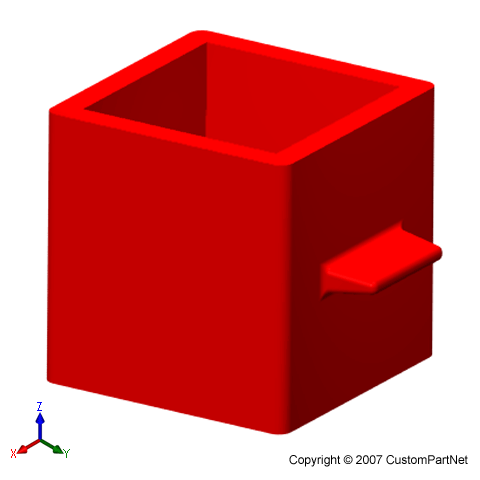 Yksinkertainen ulkoinen alihinta | 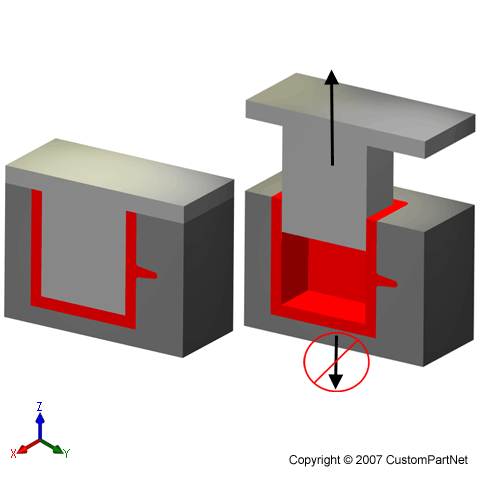 Muotti ei voi erota | 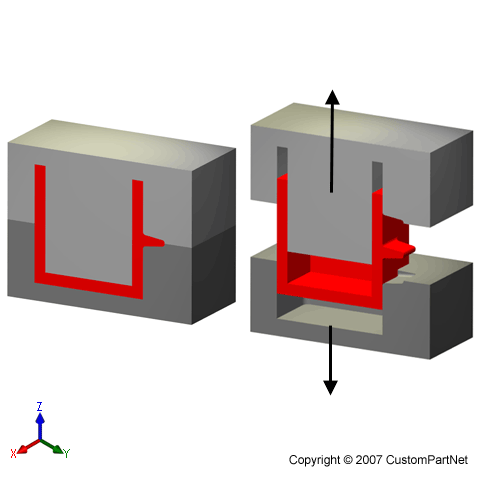 Uusi erotuslinja sallii alittavuuden |
Ominaisuuden uudelleensuunnittelu voi poistaa ulkoisen alikokouksen
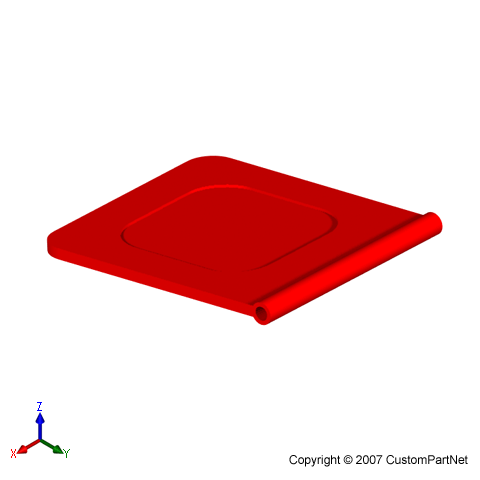 Osa saranalla | 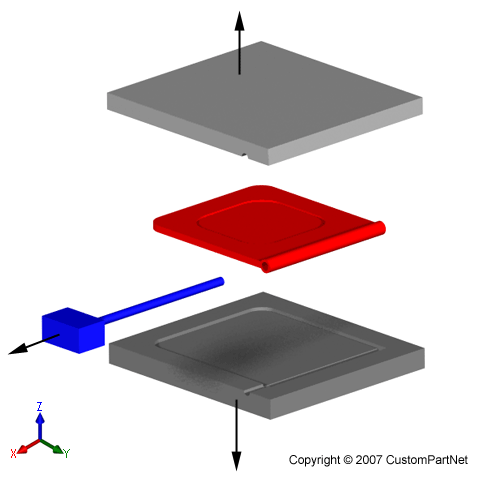 Sarana vaatii sivusydämen |
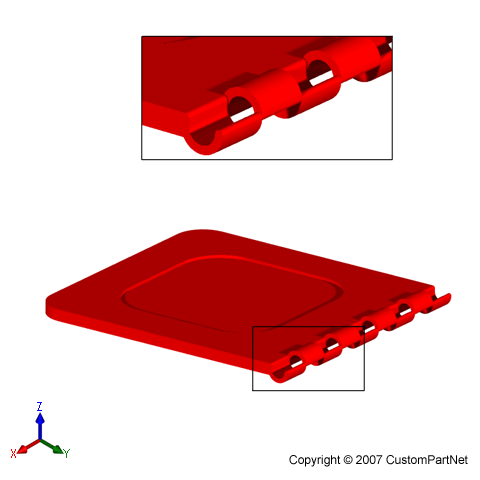 Uudelleen suunniteltu sarana | 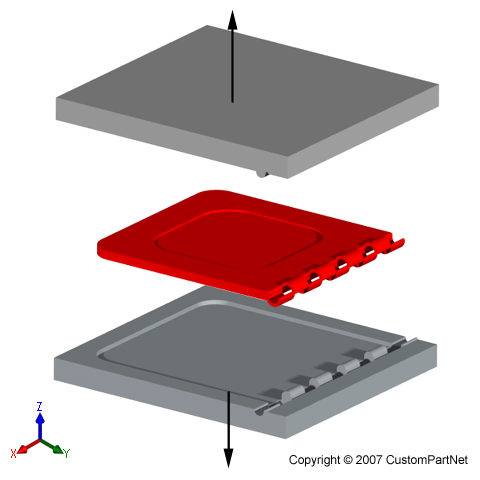 Uusi sarana voidaan muovata |
Minimoi sisäisten alavirtausten lukumäärä
Sisäiset alavirtaukset vaativat usein sisäisiä ydinostimia, jotka lisäävät työstökustannuksia
Aukon suunnitteleminen osan sivulle voi antaa sivusydämen muodostaa sisäisen alapinnan
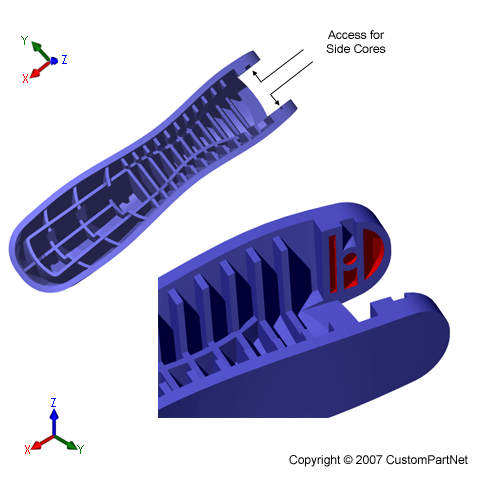 Sisäiseen alihankkeeseen pääsee sivusta |
Osan uudelleensuunnittelu voi poistaa sisäisen alimmaisuuden
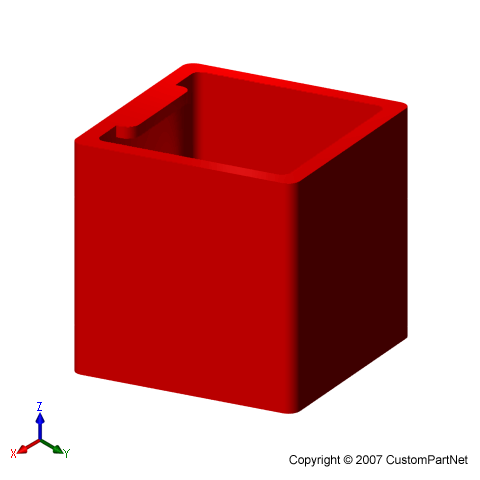 Osa sisäisellä alaviivalla | 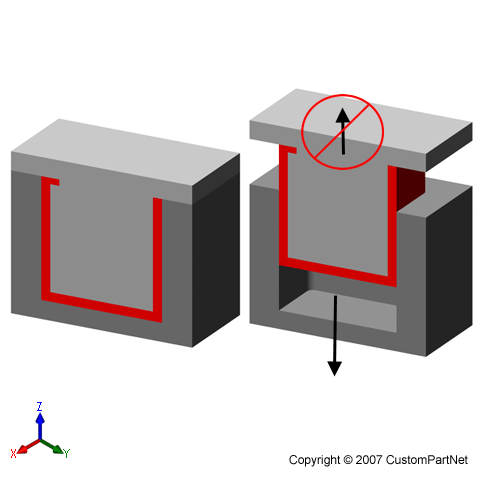 Muotti ei voi erota |
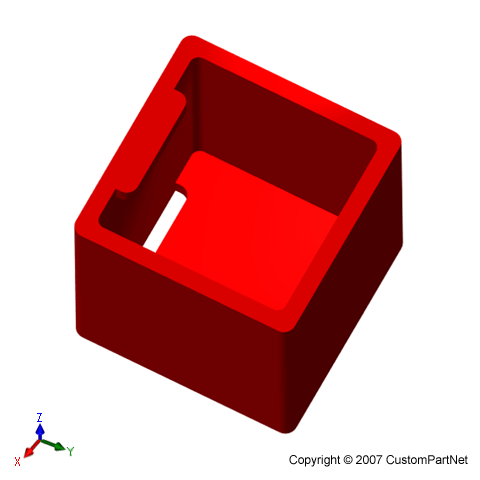 Osa on suunniteltu uraan | 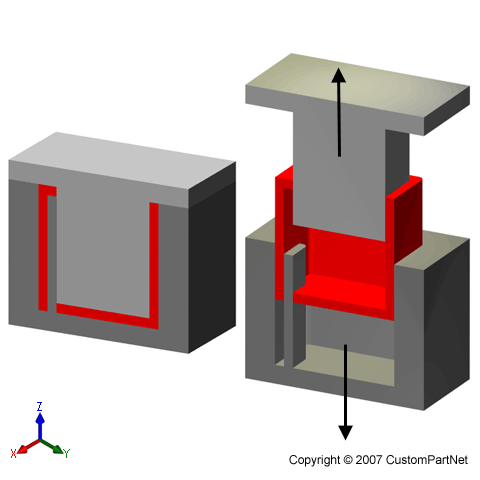 Uusi osa voidaan muovata |
Minimoi sivutoimien suunnat
Lisäsivuttaissuunnat rajoittavat muotissa mahdollisten onteloiden lukumäärää
kierteet
Jos mahdollista, ulkoisilla kierteillä varustetut ominaisuudet tulisi suunnata kohtisuoraan jakosuuntaan nähden.
Jakaussuunnan kanssa yhdensuuntaiset kierteitetyt ominaisuudet vaativat ruuviavaamisen, mikä lisää huomattavasti työstökustannuksia.
Ota meihin yhteyttä

B-lohko, nro 21, Nan Xing Three Street, Nan Fangin teollisuuspuisto,
Bei Ce, Humen, Dong Guan, Guang Dong, Kiina.
Skype: Syvä
Tel: 86-15024107707
Tunnisteet: Muoviosien suunnittelu, Mukautettu 2K: n ruiskuvalu, BI-ruiskuvalu, Mukautettujen muovi-työkalujen valmistus, Muovikoteloiden valmistus, Muovausmuovaus, Mukautettu ruiskuvalu


